判定条件
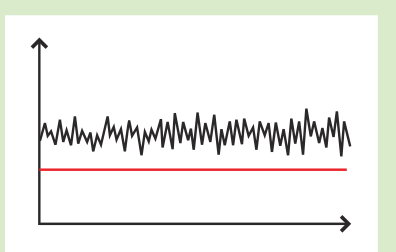
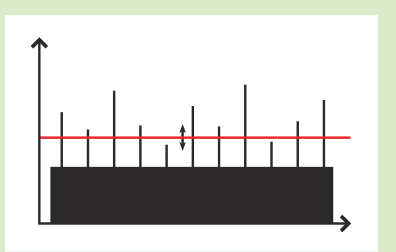
波形面积
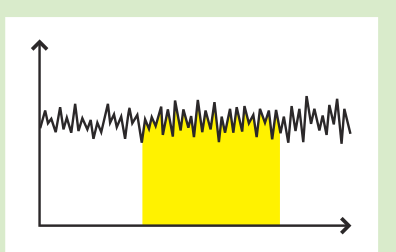
比较电机运转时指定区间内的波形面积,识别异常运转声。
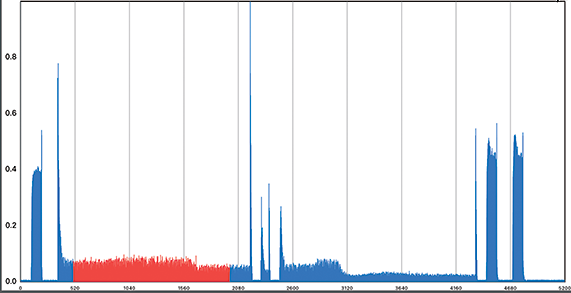
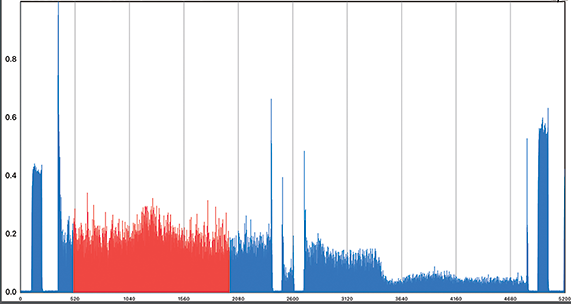
从电机运转声到零件嵌合声,将人工听音的差异转化为可量化的波形特征,在产线上自动判定良品与不良品。
同一种解析流程,针对不同声音选择不同的判定条件。
判定条件
比较电机运转时指定区间内的波形面积,识别异常运转声。
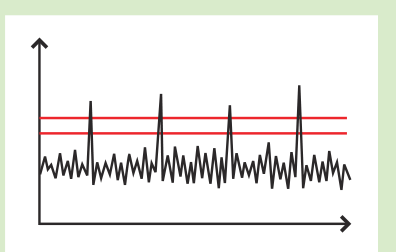
判定条件
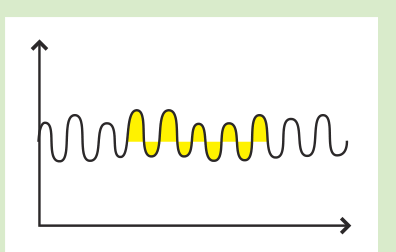
记录嵌合过程中波形超出设定阈值的次数,比较连接器扣合时的声音特征。
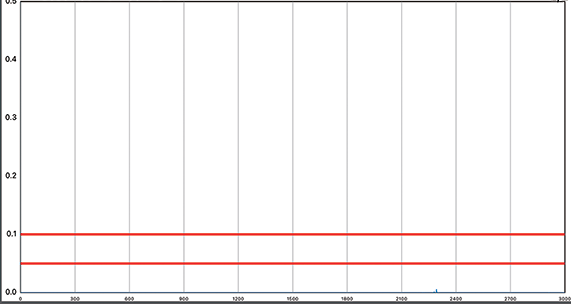
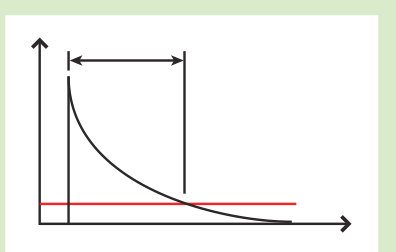
判定条件
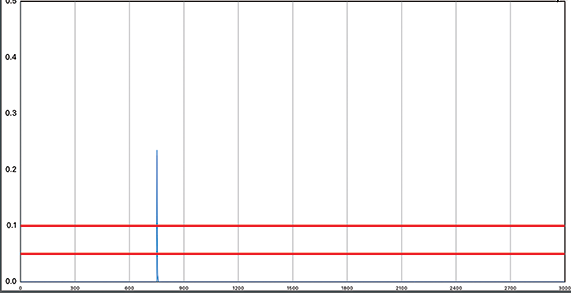
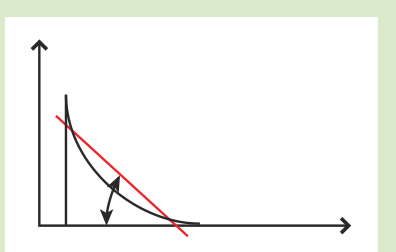
敲击烧结件后,比较余音从峰值衰减所需的时间,用于筛查裂纹等缺陷。
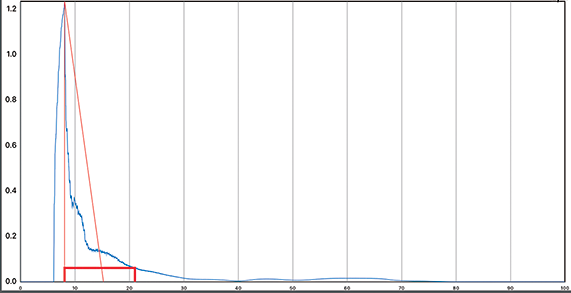
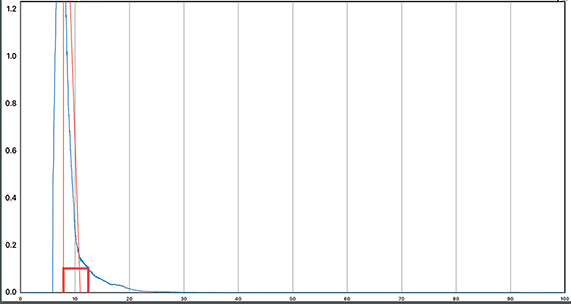
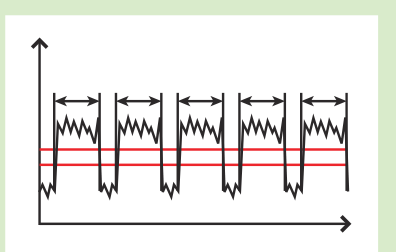
判定条件
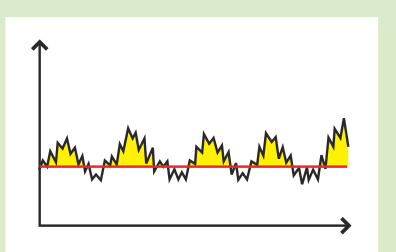
计算执行器动作声中超出阈值的波形面积,量化动作过程中的异常声。
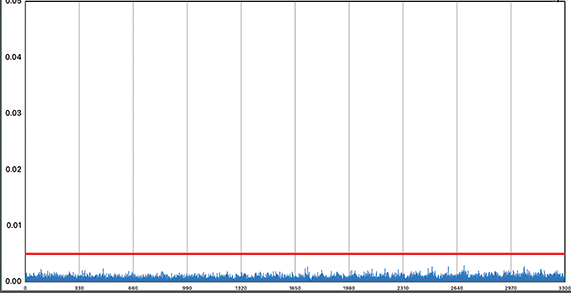
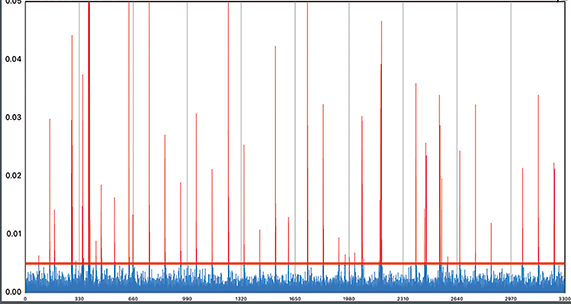
波形取自 Movelet 产品手册中的实测案例。
「波动变换」强化指定频段,让生产现场的目标声更容易辨识。
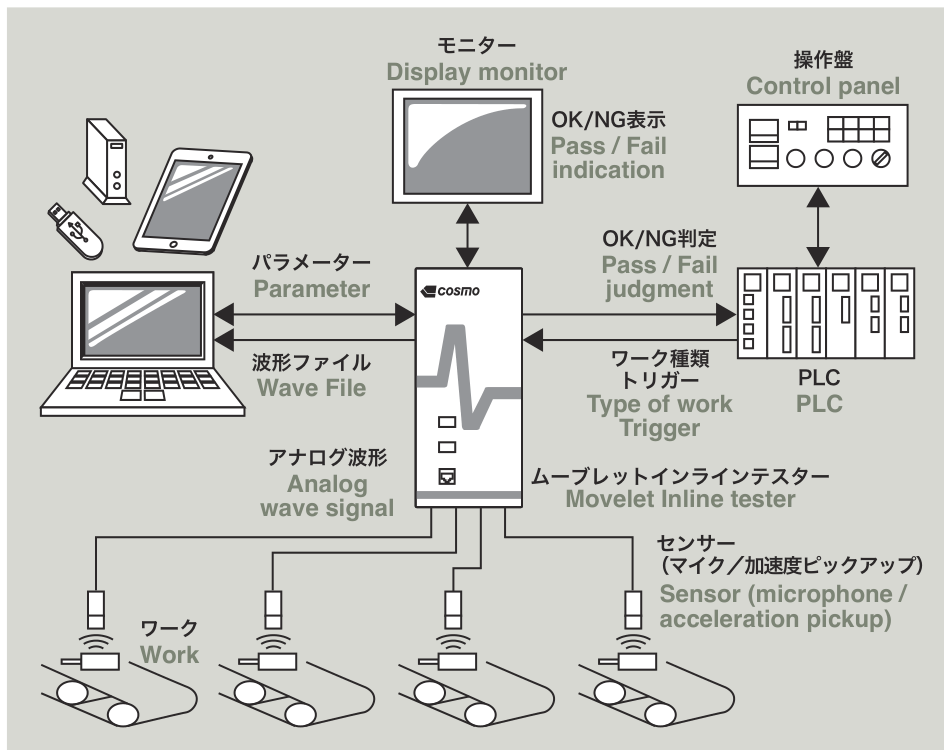
用麦克风采集声音,或用加速度传感器采集工件振动。
通过波动变换突出指定频段,提取与检测对象相关的信号。
对波形做均方根处理,再按选定条件计算面积、次数或时间等特征量。
按预设条件判定,向外部控制设备发送结果,并输出量化数据。
检验员先听到声音,再从背景声中挑出目标声,辨别它的强弱、高低、余响和出现时机,最后判断合格与否。Movelet 用传感器记录声音或振动,突出目标频段,再用可重复计算的特征量表达这些差异。
工程师先在解析应用中确定判定条件,再将条件设入测试仪,供产线重复执行。
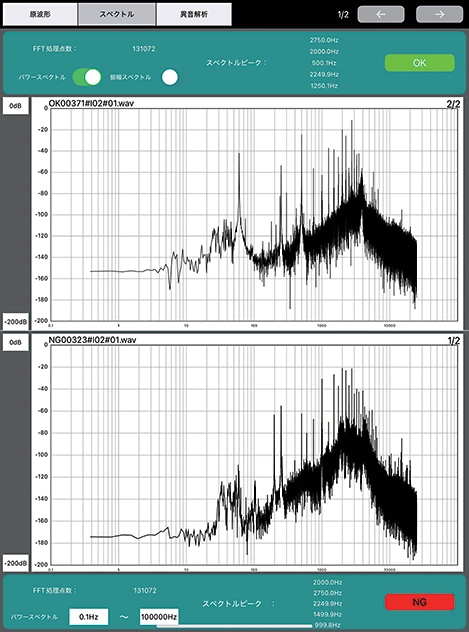
在 iPad 上并排比较良品与不良品的波形,用 FFT 检查频率分布,截取感兴趣的时间段,再回放两段声音,确认异常音出现的位置。
Windows 平台另有 MVA-600 解析工具。
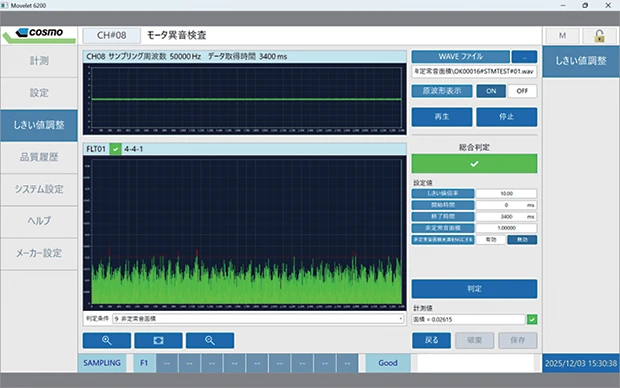
与 PLC 联动,自动执行单一或复合判定。内置多路复用器可切换最多 4 路传感器,最多登记 100 个通道。操作界面支持中、日、英三种语言。
| 采样频率 | 12.5 / 25 / 50 kHz |
|---|---|
| 数据采集时间 | 100 ms 至 60,000 ms |
| 传感器输入 | 4 路切换,BNC 接口,±5 mV 至 ±5 V AC |
| 判定方式 | 9 种条件,可单独使用或组合判定 |
| 可登记项目 | 100 项 |
| 数据保存 | WAV 波形文件,可保存数量随采样数据类型而异 |
| 状态与判定显示 | 前面板 LED 指示灯 |
可按工件特征选择一种条件,也可组合使用。例如,检测持续发出稳态音的电机时,可用非稳态音面积找出正常运转声中混入的异常成分。
| 数据与显示 | USB-A 母口 × 2,RS-232C(D-SUB 9 针公头)× 1,RJ-45 网口 × 1,DisplayPort × 1 |
|---|---|
| 控制 I/O | 菲尼克斯 40 针母头,兼容 NPN / PNP |
| 输入电源 | 菲尼克斯 3 针接口,DC 24 V,使用 AC 适配器,最大功耗 50 VA |
| 环境条件 | 5 至 45 °C,相对湿度 ≤ 80%,无结露 |
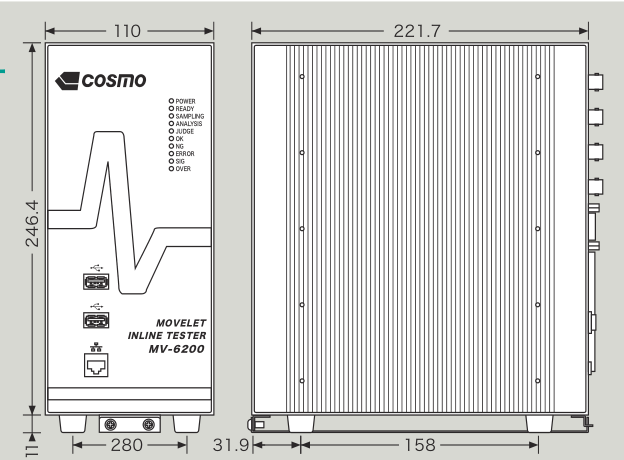
| 外形与重量 | 110 × 246 × 222 mm(宽 × 高 × 深),约 4.35 kg |
| MV-6200-VA | 125 V 电源线,3 m |
|---|---|
| MV-6200-VE | 250 V 电源线,2 m |
| MV-6200-VK | 中国用 250 V 电源线,2 m |
| 选配件 | 声级计、加速度传感器、网线 |
规格依据 2026 年 6 月版产品手册(MOVELET-985A1-K)。